

Ako ste ikada hodali po izdržljivom, vodootpornom podu u kuhinji, kupaonici ili uredskom prostoru s velikim prometom, velika je vjerojatnost da je to SPC pod—skraćeno od Stone Plastic Composite. Ovaj popularni pod cijenjen je zbog svoje krutosti, otpornosti na ogrebotine i malog održavanja, ali njegova kvaliteta nije samo stvar materijala od kojih je izrađen. Jednako ovisi o opremi koja pretvara sirovu plastiku, prah vapnenca i stabilizatore u jednolične, stabilne ploče koje postaju gotovi podovi. Kao dobavljač SPC opreme za podove, proveo sam godine radeći s proizvođačima na usavršavanju standarda kontrole kvalitete (QC) koji su izravno povezani s proizvodnim strojevima, i iz prve ruke sam vidio kako čak i male prilagodbe postavki opreme mogu napraviti ili pokvariti seriju podova koja traje 10+ godina. Danas želim raščlaniti ključne QC standarde za SPC podne ploče koje proizvodi ova specijalizirana oprema, zašto su važni i koliko su pouzdani strojevi okosnica dosljednog, visokokvalitetnog rezultata.
Prvo, utemeljimo ovo na način na koji se izrađuju SPC podne ploče, jer su QC standardi izravno povezani sa svakim korakom proizvodnog procesa. Proizvodnja SPC-a započinje mješavinom sirovina: vapnenački prah (obično 60-80% mješavine), PVC smola, stabilizatori, pomoćna sredstva za obradu, a ponekad i sredstva za zaštitu od UV zračenja. Ova smjesa se dovodi u ekstruder, gdje se toplinom i pritiskom rastapa u homogenu smjesu, koja se zatim kalandrira u tanke, ravne listove prije hlađenja, utiskuje drveni ili kameni uzorak i skraćuje na željenu veličinu. Svaka faza ovdje ovisi o performansama opreme, tako da su QC standardi za gotove ploče u biti mjerljivi rezultati rada strojeva unutar strogih parametara.
Počnimo s najosnovnijim QC standardom: točnost dimenzija. SPC podovi se prodaju u daskama, ali prije nego što se izrežu u taj oblik, proizvode se kao velike ploče—obično 2-3 metra široke i nekoliko milimetara debele. Ako oprema nije ispravno kalibrirana, te će ploče imati nedosljednu debljinu ili širinu, što dovodi do praznina između dasaka nakon postavljanja, neravnih šavova, pa čak i do izvijanja tijekom vremena. Na primjer, ako su valjci za kalandriranje (dva velika metalna valjka koji ravnaju rastaljenu SPC smjesu) neporavnati čak i za 0,1 mm, rezultirajući lim će biti deblji s jedne strane od druge. Moj tim surađuje s proizvođačima kako bi osigurao da njihov SPC stroj za ekstrudiranje podova održava konzistentnost razmaka valjaka kalandera unutar ±0,05 mm po cijeloj širini valjka. Ta preciznost nije moguća sa zastarjelom, loše održavanom opremom; zahtijeva moderne, servo-pokretane sustave koji se prilagođavaju u stvarnom vremenu. Također napominjemo da se točnost dimenzija ne zaustavlja na širini i debljini - ravnost je također kritična. Ako se ploča iskrivi tijekom hlađenja, neće ravno ležati na podlozi, što dovodi do problema s instalacijom. Oprema linije za hlađenje koju isporučujemo, na primjer, koristi niz zona za hlađenje zrakom i vodom postavljenih na ujednačene temperature, osiguravajući ravnomjerno hlađenje ploče i održavanje ravnog profila, tako da konačne gotove daske nemaju vidljivo savijanje ili uvijanje.
Zatim, gustoća jezgre i homogenost. Čvrstoća SPC-a i otpornost na udubljenje dolazi od njegove gustoće—ciljana gustoća za visokokvalitetne SPC ploče obično je između 1,8 i 2,2 g/cm³. Ako oprema temeljito ne miješa sirovine ili ne primjenjuje dosljedan pritisak tijekom ekstruzije, dobit ćete plahtu koja ima džepove niske gustoće, koji su mekani i skloni udubljenjima pod teškim namještajem ili pješačkim prometom. Ili, još gore, područja na kojima prah vapnenca nije ravnomjerno raspoređen, što dovodi do slabosti duž rubova. Kako oprema to kontrolira? Dizajn i brzina puža ekstrudera igraju veliku ulogu: ekstruder s dva puža (koji je standardan za proizvodnju velikih količina) koristi dva isprepletana vijka za rezanje i miješanje sirove mješavine, osiguravajući da nema nakupina PVC-a ili vapnenca. Tlak u cilindru ekstrudera je još jedna ključna metrika - držimo da tlak ekstruzije treba ostati unutar 150-250 bara za većinu SPC formula, jer premali pritisak ostavlja praznine u smjesi, a prevelik može razgraditi PVC smolu. Kada proizvođači koriste pouzdani SPC stroj za ekstruziju podova koji prati pritisak u stvarnom vremenu, mogu automatski prilagoditi brzinu vijka ili brzinu dodavanja kako bi gustoća ostala dosljedna. Vidio sam proizvođače koji koriste jeftinu, staru opremu za ekstruziju i proizvode listove čija se gustoća razlikuje za 0,3 g/cm³ po jednom listu; te će ploče pasti na industrijskim testovima trošenja u roku od godinu dana.
Kvaliteta habajućeg sloja je još jedan QC standard o kojem se ne može pregovarati, posebno za komercijalne SPC podove. Većina SPC ploča ima prozirni PVC zaštitni sloj nanesen na vrhu, u rasponu od 0,1 mm do 0,7 mm debljine, ovisno o namjeni (stambena naspram komercijalne). Zadaća habajućeg sloja je otpornost na ogrebotine, ogrebotine i UV-oštećenja, tako da njegova debljina mora biti ujednačena i mora se pravilno vezati za SPC temeljni sloj. Loše performanse opreme ovdje dovode do raslojavanja habajućeg sloja ili područja gdje je sloj pretanak, čineći SPC sklonom ogrebotinama od peta, kandži kućnih ljubimaca ili teških uređaja. Stroj koji je odgovoran za nanošenje habajućeg sloja obično je specijalizirani sustav za laminiranje filma, koji unosi unaprijed napravljeni habajući sloj na ohlađenu SPC jezgru. Ključni dio QC-a za ovaj korak je pritisak i temperatura laminacije: Click stroj za izradu ploča za podne obloge (mi isporučujemo ovu liniju) koristi grijane valjke koji primjenjuju precizan pritisak za topljenje donjeg dijela sloja za habanje, spajajući ga s jezgrom bez topljenja temeljnog SPC-a. Ako je tlak previsok, habajući sloj će se istisnuti na rubovima, što dovodi do nejednake debljine; preniska, a veza je slaba. Surađujemo s našim kupcima na postavljanju parametara laminacije koji održavaju varijaciju debljine habajućeg sloja unutar ±0,03 mm po cijelom listu, a također preporučujemo redovitu kalibraciju sustava za uvlačenje filma kako bi se izbjeglo naboranje ili neusklađenost u habajućem sloju. Za referencu, naš stroj za izradu vinilnih podova dizajniran je posebno za visokoprecizno nanošenje habajućeg sloja, s ugrađenim senzorima koji mjere debljinu u stvarnom vremenu i aktiviraju alarme ako padne izvan potrebnog raspona.
Završnu obradu površine i kvalitetu reljefa novi proizvođači često zanemaruju, ali oni izravno utječu i na estetiku i na trajnost. SPC ploče su reljefne kako bi oponašale teksturu pravog drveta ili kamena, što pridonosi njihovom realističnom izgledu i također poboljšava otpornost na klizanje. Ako je oprema za utiskivanje istrošena ili pogrešno poravnata, uzorak će biti neravan—neki dijelovi lista imat će duboke, oštre linije zrna, dok su drugi ravni i nedovoljno utisnuti. Ovo ne samo da uništava izgled poda, već također smanjuje otpornost na klizanje u područjima s visokom vlagom kao što su kupaonice. Korak utiskivanja događa se odmah nakon laminacije habajućeg sloja, korištenjem grijanih valjaka za utiskivanje koji utiskuju uzorak u habajući sloj. QC standard ovdje je da je dubina utiskivanja dosljedna i da nema mjehurića zraka zarobljenih između valjka za utiskivanje i habajućeg sloja, koji bi uzrokovali male neravnine ili šupljine na površini. Naš SPC stroj za izradu ploča za podove uključuje vakuumski sustav tijekom utiskivanja koji uklanja zrak između role i ploče, eliminirajući te nedostatke. Također obučavamo operatere za redovite provjere površine: prelaženje rukom u rukavici preko cijelog lista kako bi se osjetila nejednaka tekstura i korištenjem profilometra za mjerenje varijacije dubine utiskivanja, koja bi trebala biti unutar ±0,02 mm za dosljednu završnu obradu.
Toplinska stabilnost je kritični QC standard za dugoročnu izvedbu, posebno za SPC podove koji se koriste u područjima s temperaturnim fluktuacijama, poput sunčališta ili u blizini vanjskih vrata. SPC je krut, ali ako proizvodna oprema pravilno ne stabilizira mješavinu PVC smole i vapnenca, pod se može previše proširiti ili skupiti s promjenama temperature, što dovodi do praznina između dasaka ili izvijanja. Stabilizatori koji se dodaju sirovoj mješavini sprječavaju degradaciju PVC-a tijekom ekstruzije, ali kontrola topline opreme u ekstruderu i liniji za hlađenje jednako je važna. Zone bačve ekstrudera moraju biti postavljene na precizne temperature—obično između 160°C i 190°C za zonu punjenja, koja se penje na 180-210°C za zonu miješanja—jer će previsoka temperatura razgraditi stabilizatore i PVC, dok preniska temperatura dovodi do neravnomjernog miješanja. Temperatura linije za hlađenje, kao što sam ranije spomenuo, također utječe na toplinsku stabilnost: ako se ploča prebrzo ohladi, unutarnja naprezanja se nakupljaju, što uzrokuje savijanje ili skupljanje ploče nakon postavljanja. Oprema koju isporučujemo ima automatiziranu kontrolu temperature s PID (Proportional-Integral-Derivative) regulatorima koji održavaju temperaturu unutar ±1°C u svim zonama, osiguravajući da SPC ploče imaju nisko unutarnje naprezanje i linearnu toplinsku ekspanziju manju od 0,5 mm po metru po °C. To je znatno iznad industrijskog standarda za stambene podove, a to znači da se daske neće pomicati čak ni u vrućim, sunčanim klimama.

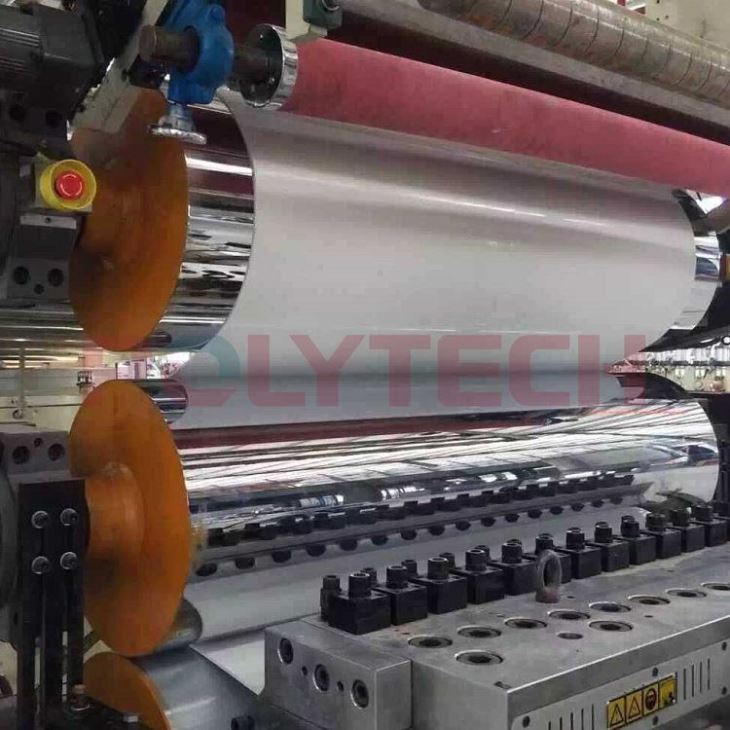
Sada, razgovarajmo o tome kako je pouzdanost opreme povezana s dosljednim QC-om - jer čak i ako postavite prave parametre, zastarjeli ili loše održavani strojevi će dovesti do promjenjivog izlaza. Na primjer, 10 godina star ekstruder može imati istrošen vijak, što uzrokuje nedosljedan protok materijala, što dovodi do varijacija u gustoći. Ili kalander s istrošenim valjcima neće izdržati postavku razmaka, pa se debljina razlikuje od lista do lista. To je razlog zašto se mnogi novi proizvođači SPC podova okreću specijaliziranim dobavljačima opreme poput nas, umjesto da pokušavaju izgraditi linije od generičkih strojeva. Naš SPC stroj za ekstruziju podova, na primjer, dolazi s ugrađenim sustavima za nadzor procesa koji prate svaku ključnu metriku u stvarnom vremenu—pritisak ekstruzije, temperatura, brzina puža, debljina i debljina habajućeg sloja. Ako bilo koji parametar padne izvan postavljenog QC raspona, stroj automatski upozorava operatere i čak može prilagoditi postavke bez ručnog unosa. To smanjuje ljudsku pogrešku, koja je čest uzrok nedostataka u kvaliteti, i osigurava da svaki proizvedeni list zadovoljava iste standarde, seriju za serijom. Također nudimo usluge redovite kalibracije i održavanja, jer čak i najbolja oprema treba podešavanja kako bi QC standardi bili dosljedni tijekom vremena.
Također bih trebao napomenuti da QC za SPC podne ploče koje proizvodi oprema ne završava kada ploča izađe iz proizvodne linije. Mnogi proizvođači koriste linijske sustave testiranja integrirane u strojeve za provjeru nedostataka dok se ploča izrađuje, umjesto testiranja gotovih ploča na kraju (što gubi vrijeme i materijale). Naša SPC linija za rezanje ploča za podove, na primjer, uključuje sustav vizualne inspekcije koji skenira svaki metar ploče u potrazi za površinskim nedostacima poput ogrebotina, mjehurića ili neusklađenih reljefa i automatski označava ili izrezuje neispravne dijelove. To znači manje otpada i osigurava da samo visokokvalitetne ploče dođu do sljedećeg koraka (rezanje na daske, pakiranje i otprema). Za proizvođače koji se žele proširiti, postojanje automatiziranog QC sustava ugrađenog u opremu nije predmet pregovaranja - ručno testiranje zahtijevalo bi tim inspektora za kontrolu kvalitete, što povećava troškove i sporije je od testiranja strojnog vida.
Sada stavimo te standarde u kontekst s primjerima iz stvarnog svijeta. Prošle godine radio sam s malim proizvođačem podova u Ohiju koji je koristio jeftinu, uvezenu SPC liniju. Imali su problema s pločama koje su bile nedosljedne debljine - neke su daske bile predebele, što ih je činilo teškim za spajanje, a neke su bile pretanke, što je dovelo do savijanja pod pješačkim prometom. Nakon prelaska na naš SPC stroj za ekstruziju podova i ažuriranja svoje linije za laminiranje s našim Click strojem za izradu ploča za podove, smanjili su varijaciju debljine s 0,2 mm na 0,04 mm. Također su izvijestili o padu od 30% u jamstvenim zahtjevima, jer su dosljednija gustoća i kvaliteta habajućeg sloja značili da su njihovi podovi dugotrajniji. Drugi kupac, veliki komercijalni dobavljač podova, prebacio se na naš stroj za izradu vinilnih podova za nanošenje habajućeg sloja nakon što se suočio s čestim problemima raslojavanja na projektima s velikim prometom. Sada je njihova stopa raslojavanja manja od 0,1%, u usporedbi s 5% s njihovom starom opremom, jer sustav grijanih valjaka naše linije primjenjuje ujednačen pritisak preko cijelog lista, eliminirajući slabe veze.
Vrijedno je spomenuti da ovi QC standardi nisu proizvoljni - oni su usklađeni s međunarodnim certifikatima industrije podova, poput EN 13329 (europski standard za elastične podne obloge) i ASTM F1700 (američki standard za krute kompozitne podove). Ispunjavanje ovih certifikata potrebno je za mnoge velike maloprodajne i komercijalne projekte, tako da je sposobnost opreme da proizvede listove koji zadovoljavaju ove specifikacije ključna za proizvođače koji se žele natjecati na globalnom tržištu. Na primjer, EN 13329 zahtijeva da SPC podovi imaju toleranciju debljine od ±0,1 mm, što je moguće postići s preciznom opremom, ali nemoguće sa zastarjelim, nekalibriranim strojevima. ASTM F1700 također specificira konzistentnost debljine habajućeg sloja i granice toplinske ekspanzije, a obje su kontrolirane postavkama i mogućnostima proizvodne linije.
Na kraju dana, reputacija SPC podova za izdržljivost i dosljednost počinje s opremom koja izrađuje njihove temeljne ploče. Svaki korak - od miješanja sirovina i ekstruzije do kalandriranja, laminiranja, utiskivanja i hlađenja - ovisi o strojevima koji mogu održavati stroge, dosljedne parametre. Standardi kontrole kvalitete koje sam danas naveo nisu samo potvrdni okviri za proizvođače; oni su razlog zašto će SPC pod u užurbanom restoranu, dječjoj igraonici ili uredu u visokoj zgradi izgledati dobro i raditi dobro desetljećima. Ako ste na tržištu opreme za proizvodnju SPC podova, bilo da pokrećete novu liniju ili nadograđujete postojeću, rad s dobavljačem koji razumije ove QC standarde ključan je za proizvodnju visokokvalitetnih SPC podnih ploča koje se mogu prodati. Za više informacija o našim linijama koje su dizajnirane da zadovolje i nadmaše ove standarde kvalitete, istražite naš SPC stroj za ekstrudiranje podova i povezane proizvodne sustave.
Ako želite pokrenuti ili unaprijediti svoju proizvodnju SPC podova i osigurati da vaše ploče zadovoljavaju stroge standarde kvalitete, obratite se našem timu kako bismo razgovarali o vašim specifičnim potrebama i dobili prilagođene smjernice o pravoj opremi za vaše operacije.
Reference
- "EN 13329: Elastične, tekstilne i laminatne podne obloge - Specifikacije, zahtjevi i metode ispitivanja", Europski odbor za normizaciju, 2020.
- "ASTM F1700-21: Standardna specifikacija za podne obloge od krutih vinilnih kompozita," Američko društvo za ispitivanje i materijale, 2021.
- Lee, S. i Kim, H. (2019). "Obrada i kontrola kvalitete podnih obloga od kamenih plastičnih kompozita (SPC): Pregled", Journal of Vinyl and Additive Technology, sv. 25, br. 3, str. 452-461.
- Zhang, L. i sur. (2022). "Utjecaj parametara strojeva za ekstruziju na dimenzionalnu stabilnost SPC podnih ploča," International Journal of Surface Coatings and Technology, sv. 11, br. 2, str. 89-97.